শিল্প সংবাদ
বাড়ি / খবর / শিল্প সংবাদ / কাস্টম রাবার পার্ট কোয়ালিটি এবং লিড টাইমের জন্য কেন ইন-হাউস মোল্ড ডিজাইন গুরুত্বপূর্ণ


2026-10-26
একটি টিয়ার 1 ক্রেতা একটি কম্প্রেশন-মোল্ডেড রাবার গ্রোমেটের জন্য একটি ইঞ্জিনিয়ারিং পরিবর্তনের নোটিশ পাঠায়: প্রাচীরের বেধ 0.3 মিমি, কঠোরতা লক্ষ্য 60 থেকে 65 শোর এ সরানো হয়। যদি সরবরাহকারী একটি বাইরের টুলের দোকানে সংশোধন করে, ক্রেতা একটি উদ্ধৃতির জন্য এক সপ্তাহ এবং পরিবর্তিত টুলের জন্য আরও দুটি অপেক্ষা করে। যদি সরবরাহকারী ছাঁচটি ইন-হাউস ডিজাইন করে এবং মেশিন করে, তবে সংশোধনটি সাধারণত 48 ঘন্টার মধ্যে উদ্ধৃত হয় এবং প্রথম ট্রায়াল অংশগুলি পাঁচ দিনের মধ্যে বেঞ্চে থাকে। সেই ব্যবধান কেন ইন-হাউস ছাঁচ নকশা কাস্টম রাবার অংশ গুণমান এবং সীসা সময়ের জন্য বিষয়.
একটি কাস্টম রাবার উপাদান জন্য, ছাঁচ একটি উত্পাদন বিশদ নয়; এটা পণ্য সংজ্ঞা. গহ্বরের জ্যামিতি, সংকোচনের ক্ষতিপূরণ, ভেন্টিং, ফ্ল্যাশ গ্রুভস এবং বিভাজন লাইনের অবস্থান সিদ্ধান্ত নেয় যে অংশটি সিল করে, ফিট করে এবং তার দায়িত্ব চক্রে টিকে থাকে কিনা। Jiaxing Tosun Rubber & Plastic Co., Ltd. (Tosun), 250 টিরও বেশি কর্মচারী নিয়ে Jiaxing-এর একটি রাবার প্রস্তুতকারক, ছাঁচ ডিজাইনকে একটি ইন-হাউস ইঞ্জিনিয়ারিং ফাংশন হিসাবে বিবেচনা করে: 12 জন ছাঁচ ডিজাইন এবং ফর্মুলা ইঞ্জিনিয়ার একই বিল্ডিংয়ে উপাদান মেশানো, ছাঁচনির্মাণ এবং এক্সট্রুশন হিসাবে কাজ করে এবং একটি 20-জনের দল প্রযুক্তিগত ফলাফল পরিমাপ করে৷
ইন-হাউস মোল্ড ডিজাইন সপ্তাহ থেকে দিন পর্যন্ত একটি টুলিং পুনরাবৃত্তিকে সংকুচিত করে কারণ অঙ্কন পর্যালোচনা, ক্যাভিটি মেশিনিং এবং প্রক্রিয়া প্রতিক্রিয়া সবই এক ছাদের নিচে ঘটে।
একটি ক্রয় করা টুলের প্রতিটি ডিজাইনের রিভিশন একই ধীর গতির পথ অনুসরণ করে: রাবার মোল্ডার আপনার পরিবর্তনকে একটি বাহ্যিক টুলের দোকানে নিয়ে যায়, দোকানটি পুনরায় উদ্ধৃত করে, কাজটিকে তার সময়সূচীতে ফিট করে, গহ্বরটি মেশিনে, ট্রায়াল পার্টস পাঠায় এবং প্রতিক্রিয়ার জন্য অপেক্ষা করে। একটি একক প্রোগ্রামে এর দুই বা তিনটি চক্র একটি সম্পূর্ণ লঞ্চ উইন্ডো মুছে ফেলতে পারে। একটি ইন-হাউস টুলিং দল উদ্ধৃতি এবং সময় নির্ধারণের পদক্ষেপগুলি সম্পূর্ণভাবে এড়িয়ে যায়।
পার্থক্য একটি প্রোগ্রামের জীবন জুড়ে যৌগিক. প্রতিটি PPAP রাউন্ড, উপাদান পরিবর্তন এবং ফিল্ড ফিক্স একই লুপে আঘাত করে। তোসুনের কাস্টম ঢালাই পায়ের পাতার মোজাবিশেষ প্রোগ্রাম OEM কুলিং সিস্টেমের জন্য একাধিক চক্রবৃদ্ধি পুনর্বিবেচনার মাধ্যমে সময়সূচীতে রয়ে গেছে কারণ প্রত্যেকটি শহরের পরিবর্তে সরাসরি ফর্মুলা ইঞ্জিনিয়ার থেকে ইন-হাউস টুলিং বেঞ্চে চলে গেছে।
একটি কম্প্রেশন-ঢালাই করা রাবার অংশের সহনশীলতা মানচিত্র যখন গহ্বরটি ডিজাইন করা হয় তখন স্থির করা হয়, প্রেস বন্ধ করার সময় নয়।
নিরাময়ের পরে রাবার সঙ্কুচিত হয় এবং এটি সমানভাবে সঙ্কুচিত হয় না। পলিমার, ফিলার লোডিং এবং ডুরোমিটারের উপর নির্ভর করে, একটি সাধারণ EPDM বা NBR যৌগ গহ্বর এবং ঠান্ডা অংশের মধ্যে 1.5-3.5% সরে যায়। একটি বহিরাগত সরঞ্জাম দোকান সাধারণত গ্রাহক অঙ্কন একটি বই-মূল্য সংকোচন ফ্যাক্টর প্রয়োগ করে. যখন উপাদান বা প্রক্রিয়া পরিবর্তন হয়, সেই অনুমান মাত্রিক প্রত্যাখ্যানে পরিণত হয়। একজন ইন-হাউস ডিজাইনার প্রকৃত যৌগের উপর পরিমাপ করা সংকোচনের মান প্রয়োগ করে, প্রথম ট্রায়াল রানে ফলাফল যাচাই করে এবং উৎপাদন শুরু হওয়ার আগে গহ্বর সংশোধন করে।
| ছাঁচ নকশা সিদ্ধান্ত | এটা কি নিয়ন্ত্রণ করে | আউটসোর্স করার সময় সাধারণ ব্যর্থতা |
| গহ্বর সংকোচন ভাতা | চূড়ান্ত বাইরের এবং ভিতরের মাত্রা | যন্ত্রাংশ PPAP এ ওভারসাইজ বা কম আকারে চলে; জ্যামিতি প্রত্যাখ্যাত |
| বিভাজন লাইন এবং ফ্ল্যাশ grooves | ফ্ল্যাশ বেধ, ট্রিমিং প্রচেষ্টা, সীল পৃষ্ঠ | গ্যাসকেট সিলিং ঠোঁটে টিয়ার চিহ্ন এবং ফুটো পথ |
| ভেন্ট বসানো | এয়ার ফাঁদ, নিট লাইন, ক্যাভিটি ফিল | শেষ ভরাট কোণে voids চাপ অধীনে ব্যর্থ |
| খসড়া এবং ইজেকশন লেআউট | চাপ এবং অংশ বিকৃতি demolding | স্ট্রিপিংয়ের সময় পাতলা বেলোর দেয়াল প্রসারিত বা বিভক্ত হয় |
| গহ্বর ইস্পাত এবং পৃষ্ঠ ফিনিস | রিলিজ আচরণ এবং পৃষ্ঠ টেক্সচার | উৎপাদনে স্টিকিং; সিলিং মুখের উপর পৃষ্ঠের ত্রুটি |
একটি পরিচিত প্রক্রিয়ার বিরুদ্ধে পরিকল্পনা সহনশীলতা একটি রাবার অংশকে আলাদা করে যা প্রথম-নিবন্ধ পরিদর্শন থেকে পাস করে যার জন্য তিন রাউন্ড টুল টুইক প্রয়োজন। একটি 0.4 মিমি সিলিং ঠোঁট সহ একটি গ্যাসকেট, 1.2 মিমি প্রাচীর সহ একটি বেলো, বা বন্ডেড ইনসার্ট সহ একটি ফ্ল্যাঞ্জ মাউন্ট সবই একই জিনিসের উপর নির্ভর করে: একটি গহ্বর যারা এটি চালাবে তাদের দ্বারা ডিজাইন করা হয়েছে।
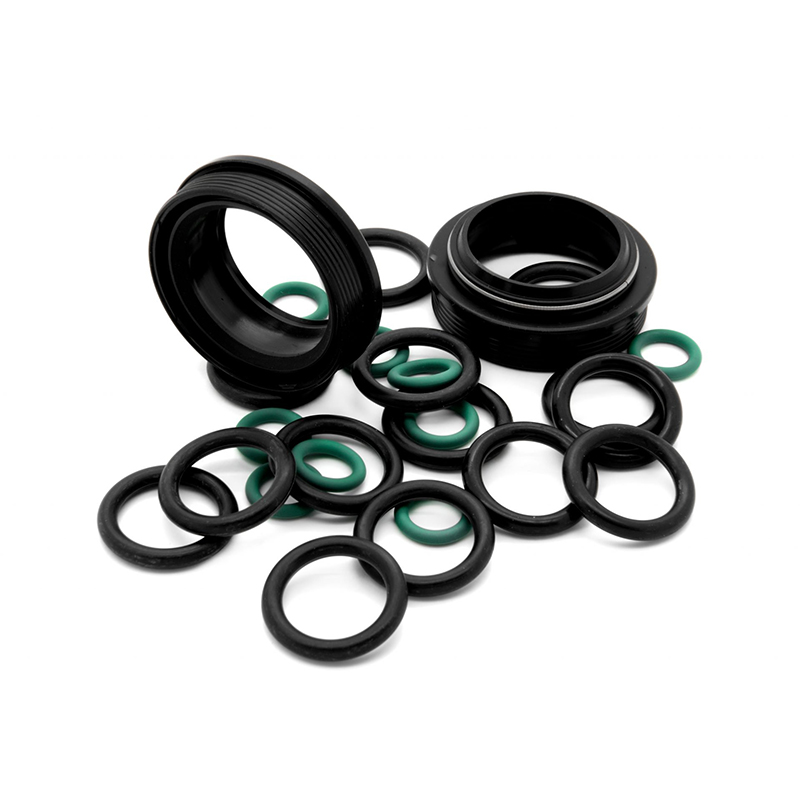
 মাত্রিক সহনশীলতা পরিকল্পনার জন্য ফ্ল্যাঞ্জযুক্ত রাবার গ্যাসকেট এবং সিল এই পণ্য পৃষ্ঠাটি একাধিক যৌগ জুড়ে ফ্ল্যাঞ্জযুক্ত রাবার গ্যাসকেটের বিবরণ, গহ্বরের নকশা এবং সহনশীলতা পরিকল্পনার উপর অনুচ্ছেদের ফোকাসকে সমর্থন করে। ভবিষ্যদ্বাণীকৃত সংকোচন এবং প্রবাহের সাথে যৌগিক আচরণকে সারিবদ্ধ করতে উপাদান বিকল্পগুলি এবং সিলিং অ্যাপ্লিকেশনগুলি পর্যালোচনা করুন। পণ্য দেখুন →
ছাঁচের জ্যামিতি এবং রাবার যৌগকে একত্রে বিকশিত করতে হবে কারণ সংকোচন, প্রবাহ এবং বন্ধনের আচরণ যখনই উভয় দিকের পরিবর্তন হয়।
60 থেকে 70 তীরে একটি কঠোরতা সমন্বয় A প্রবাহ আচরণ এবং পোস্ট-কিউর সংকোচন পরিবর্তন করে। EPDM থেকে একটি সিলিকন মিশ্রণে একটি সুইচ ড্রাফ্ট কোণ, ভেন্টিং এবং মুক্তির চিকিত্সা পরিবর্তন করে। যদি যৌগিক উন্নয়ন এবং ছাঁচ নকশা বিভিন্ন সংস্থায় বসে, প্রতিটি উপাদান খামচি একটি ব্যয়বহুল টুলিং পুনরায় কাটা শুরু করে। যখন একই প্রকৌশলী উভয়ের মালিক হন, তখন ছাঁচটি প্রকৃত নিরাময়ের বক্ররেখার বিপরীতে ডিজাইন করা হয় এবং গহ্বরটি পরিষ্কারভাবে পূরণ করার জন্য ফর্মুলেশনটি সমন্বয় করা হয়।
সংকোচন ক্ষতিপূরণ is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
জটিল অংশগুলি পরস্পর নির্ভরতাকে দৃশ্যমান করে তোলে। পাতলা ঢেউতোলা দেয়াল সহ একটি রাবার বেলোর জন্য প্রয়োজন সুনির্দিষ্ট প্রবাহ এবং জ্যামিতি ধ্বংস করা; একটি ফ্যাব্রিক-রিইনফোর্সড ডায়াফ্রামের জন্য নিয়ন্ত্রিত বিকৃতি অঞ্চল প্রয়োজন যা গহ্বরের কনট্যুরের সাথে সারিবদ্ধ হয়; একটি রাবার থেকে ধাতু বন্ধন মাউন্ট প্রয়োজন বন্ড লাইন বসানো সহনশীলতা সন্নিবেশ মিলিত. Tosun তার 12টি মোল্ড ডিজাইন এবং ফর্মুলা ইঞ্জিনিয়ারদের ঠিক এই পণ্য গোষ্ঠীতে যুক্ত করে, তাই একটি অঙ্কন পরিবর্তন একটি ফিডব্যাক লুপের মধ্যে থাকে।
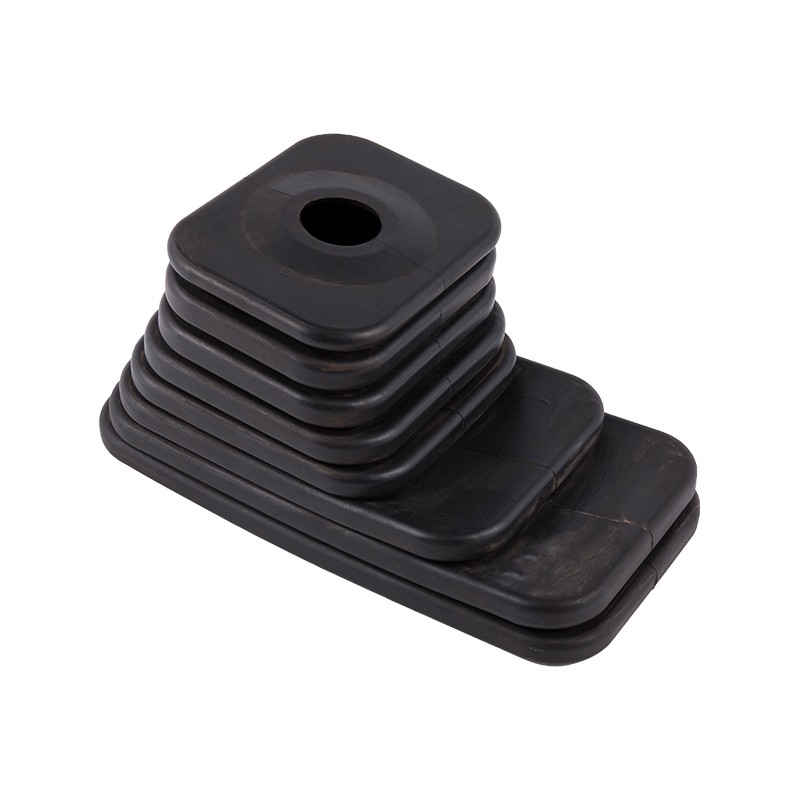
 কাস্টম মোল্ড ডিজাইন সহ EPDM গিয়ার শিফটার বুট বেলো পূর্ববর্তী টেক্সট পাতলা ঢেউতোলা দেয়াল এবং বন্ড-লাইন বসানো হাইলাইট করে, এবং এই বেলো পৃষ্ঠাটি EPDM কর্মক্ষমতা পরিসীমা এবং কাস্টমাইজেশন বিকল্পগুলি নির্দিষ্ট করে। এটি প্রদর্শন করে যে কীভাবে অভ্যন্তরীণ ছাঁচ প্রকৌশলীরা স্বয়ংচালিত অ্যাপ্লিকেশনগুলির জন্য জটিল ডিমোল্ডিং জ্যামিতি পরিচালনা করে। পণ্য দেখুন →
আপনি ফ্যাক্টরি ট্যুরের অনুরোধ না করে চারটি সরাসরি প্রশ্ন দিয়ে ইন-হাউস মোল্ড ডিজাইনের ক্ষমতা যাচাই করতে পারেন।
একই অডিট আপনার মূল্যায়ন করা যেকোনো সরবরাহকারীর ক্ষেত্রে প্রযোজ্য। একটি সক্ষম ইন-হাউস শপ সংখ্যার সাথে যা প্রদর্শন করে, একটি আউটসোর্স মডেল সাধারণত তা পারে না।
| অডিট এলাকা | প্রকৃত অভ্যন্তরীণ ক্ষমতার প্রমাণ | লাল পতাকা |
| ইঞ্জিনিয়ারিং দল | মোল্ড ডিজাইন এবং ফর্মুলা ইঞ্জিনিয়ারদের নাম দেওয়া হয়েছে | আমরা একটি অংশীদার দোকান থেকে টুলিং কিনতে |
| মেশিনিং | ইন-হাউস CNC, EDM or wire-cut cavity work | সমস্ত গহ্বর যন্ত্র সাবকন্ট্রাক্টেড |
| পুনর্বিবেচনার ইতিহাস | পরিবর্তনের অনুরোধ থেকে ট্রায়াল পর্যন্ত তারিখের রেকর্ড | কোন রেকর্ড নেই; নীরবে শোষিত rework |
| প্রথম নিবন্ধ পরিদর্শন | একই দিনের ল্যাব পরিমাপ এবং QC সাইন-অফ | কয়েক সপ্তাহ পর পরিদর্শনের জন্য যন্ত্রাংশ পাঠানো হয়েছে |
যখন একজন সরবরাহকারী চারটি চেক পাস করে, তখন ক্রয়ের সিদ্ধান্তটি মূল্য-প্রতি-সরঞ্জাম থেকে মোট লিড টাইম এবং প্রোগ্রাম জুড়ে প্রথম-পাশের গুণমানে স্থানান্তরিত হয়। অংশটি একটি ফ্ল্যাট গ্যাসকেট বা রাবার থেকে ধাতু বন্ধন মাউন্ট হোক না কেন একই মান প্রযোজ্য; বন্ডেড মাউন্টটি কেবল ছাঁচ ডিজাইন থেকে আরও বেশি দাবি করে, কারণ সন্নিবেশের অবস্থান এবং বন্ড ক্রাউন একই গহ্বরে বাস করে।
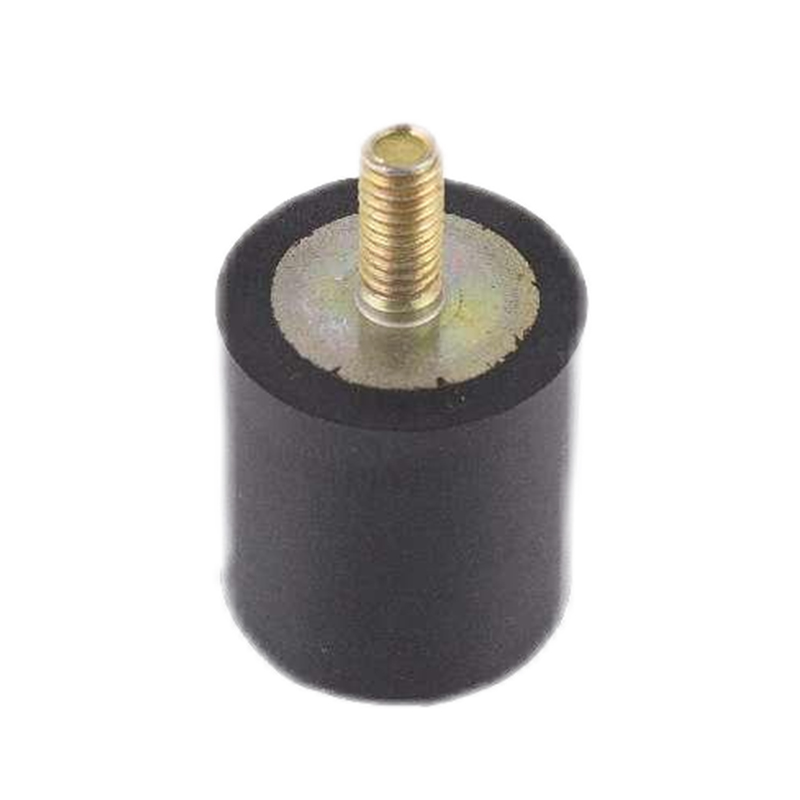
 বন্ডেড ক্যাভিটি ডিজাইনের জন্য রাবার কম্পন বিচ্ছিন্নতা মাউন্ট এই মাউন্ট পৃষ্ঠাটি EPDM, NBR, এবং লোড ক্ষমতা এবং কম্পন বিচ্ছিন্নতার বিবরণ সহ কাস্টমাইজযোগ্য যৌগগুলির তালিকা করে। এটি রাবার থেকে মেটাল বন্ডেড মাউন্টের আলোচনার সাথে খাপ খায়, দেখায় যে কীভাবে সন্নিবেশের অবস্থান এবং বন্ড ক্রাউনকে ক্যাভিটি ডিজাইনে সম্বোধন করা হয়। পণ্য দেখুন →
একটি সাধারণ কাস্টম প্রোগ্রামে, প্রাথমিক টুলিং ডিজাইনটি 2-4 সপ্তাহে ইন-হাউস বনাম 6-10 সপ্তাহের মধ্যে একটি বাহ্যিক টুল শপের মাধ্যমে সম্পন্ন হয়। PPAP চলাকালীন বা ক্ষেত্রের ব্যর্থতার পরে সংশোধনের জন্য, ব্যবধান 3-5 দিন বনাম প্রতি লুপে 2-4 সপ্তাহ।
নিজে থেকে নয়। কঠোর সহনশীলতা আসল যৌগের সংকোচন এবং প্রবাহের বিরুদ্ধে গহ্বরের নকশা করা থেকে আসে, তারপর একই দলের সাথে প্রথম নিবন্ধগুলি পরিমাপ করা হয়। ইন-হাউস ছাঁচ নকশা সেই লুপের জন্য শর্ত তৈরি করে; এটি নিজেই ফলাফলের নিশ্চয়তা দেয় না।
হ্যাঁ। এমনকি একটি ফ্ল্যাট গ্যাসকেট সঙ্কুচিত ক্ষতিপূরণ, ফ্ল্যাশ খাঁজ স্থাপন এবং বিভাজন লাইন অবস্থানের উপর নির্ভর করে। সরল অংশগুলিতেও সবচেয়ে ছোট ইঞ্জিনিয়ারিং মার্জিন থাকে, তাই প্রথম উত্পাদন চলাকালীন প্রত্যাখ্যান হিসাবে একটি ভুল গহ্বর দেখা যায়।
চারটি অডিট প্রশ্ন জিজ্ঞাসা করুন: ইঞ্জিনিয়ার হেডকাউন্ট স্প্লিট, ক্যাভিটি মেশিনিং লোকেশন, রিভিশন রেকর্ড এবং প্রথম-নিবন্ধ প্রতিক্রিয়া সময়। প্রকৃত অভ্যন্তরীণ ক্ষমতা সহ একজন সরবরাহকারী নাম, তারিখ এবং পরিমাপ ফলাফল সহ চারটিরই উত্তর দেবেন৷
পণ্য কেন্দ্র
বন্ডিং সন্নিবেশ করতে রাবার এক্সট্রুড রাবার পণ্য রাবার পায়ের পাতার মোজাবিশেষ কাস্টম ছাঁচযুক্ত পণ্যদ্রুত লিঙ্ক
আমাদের সাথে যোগাযোগ করুন
কপিরাইট ©
জিয়াক্সিং তোসুন রাবার অ্যান্ড প্লাস্টিক কোং, লিমিটেড
সমস্ত অধিকার সংরক্ষিত।
কাস্টম রাবার এবং প্লাস্টিক পণ্য কারখানা