শিল্প সংবাদ
বাড়ি / খবর / শিল্প সংবাদ / অঙ্কন থেকে ডেলিভারি পর্যন্ত: কাস্টম রাবার নির্মাতারা কীভাবে OEM উন্নয়ন চক্রকে সমর্থন করে


2026-10-12
একটি কাস্টম রাবার উপাদানের জন্য একটি OEM বিকাশ চক্র শুরু হয় যখন একজন প্রকৌশলী একটি অঙ্কন প্রকাশ করেন এবং একটি প্রশ্ন জিজ্ঞাসা করেন: এই অংশটি কি এই উপাদানে, এই সহনশীলতায়, একটি লঞ্চের তারিখ রক্ষা করার জন্য যথেষ্ট দ্রুত হতে পারে? বেলো, গ্যাসকেট, পায়ের পাতার মোজাবিশেষ এবং বন্ড মাউন্টের জন্য, অঙ্কন এবং বিতরণের মধ্যে 12 থেকে 18 সপ্তাহ সাধারণত খরচের চেয়ে বেশি ঝুঁকি লুকিয়ে রাখে। Jiaxing Tosun Rubber & Plastic Co., Ltd.-তে, চীনের জিয়াক্সিং-এ একটি 15,000-বর্গ-মিটারের একটি প্ল্যান্ট পরিচালনাকারী কাস্টম রাবার প্রস্তুতকারক, এই উইন্ডোটি 9 থেকে 10 সপ্তাহের মধ্যে সংকুচিত হয় কারণ ডিজাইন-ফর-ম্যানুফ্যাকচারেবিলিটি (DFM) পর্যালোচনা, উপাদান নির্বাচন, ছাঁচের নকশা, নমুনা তৈরি করা এবং প্যারালেন্স চালানোর চেয়ে পরীক্ষা করা হয়। একটি উপাদান সরবরাহকারী এবং একটি উন্নয়ন অংশীদারের মধ্যে পার্থক্য অঙ্কন আসার পর প্রথম পাঁচ কার্যদিবসে দেখা যায়।
একটি কাস্টম রাবার প্রস্তুতকারক একই সাথে ছয়টি ওয়ার্কস্ট্রিম চালানোর মাধ্যমে একটি OEM প্রোগ্রামকে সংকুচিত করে: DFM, যৌগিক সংজ্ঞা, টুলিং, স্যাম্পলিং, বৈধতা এবং সিরিয়াল উত্পাদন। প্রতিটি ওয়ার্কস্ট্রিম অভ্যন্তরীণভাবে একটি ভিন্ন ফাংশনের অন্তর্গত, কিন্তু OEM তাদের একটি টাইমলাইন হিসাবে দেখে। প্রকৌশল দল ছাঁচ-প্রবাহ এবং সংকোচন অনুমানগুলি পরিচালনা করে, উপকরণ দল ট্রায়াল যৌগগুলিকে মিশ্রিত করে এবং পরীক্ষা করে, টুলের দোকানটি ইস্পাত কাটে এবং পরিদর্শন দল পরিমাপ পরিকল্পনা প্রস্তুত করে। যখন এই দলগুলি একটি প্রকল্পের মালিককে রিপোর্ট করে, তখন OEM ক্লাসিক ব্যর্থতার মোড এড়িয়ে যায় যেখানে যৌগটি বৈধ হওয়ার আগে একটি ছাঁচ আসে।
| উন্নয়ন পর্যায় | OEM সিদ্ধান্ত | রাবার সরবরাহকারীর পদক্ষেপ | সাধারণ সময়কাল |
| অঙ্কন রিলিজ | লক জ্যামিতি, সহনশীলতা, পৃষ্ঠ ফিনিস | ডিএফএম পর্যালোচনা, ছাঁচনির্ভরতা পরীক্ষা, সংকোচন ইনপুট | 3-5 দিন |
| উপাদান সংজ্ঞা | তাপমাত্রা, তরল, ওজোন এবং লোড প্রয়োজনীয়তা সেট করুন | পরীক্ষার তথ্য সহ যৌগিক সুপারিশ | 5-7 দিন |
| টুলিং ডিজাইন | ছাঁচ ধারণা এবং গহ্বর গণনা অনুমোদন | ইস্পাত গ্রেড, বিভাজন লাইন, গেট অবস্থান | 7-14 দিন |
| স্যাম্পলিং | পরীক্ষা ফিট, ফাংশন, এবং sealing | নমুনা ছাঁচনির্মাণ, মাত্রিক প্রতিবেদন, প্রথম নিবন্ধ | 10-21 দিন |
| বৈধতা | সহনশীলতা এবং পরিবেশগত পরীক্ষা সাইন-অফ | ব্যাচ টেস্টিং, উপাদান সার্টিফিকেট, পিপিএপি ফাইল | 2-4 সপ্তাহ |
| উৎপাদন র্যাম্প | লাইন সরবরাহ এবং নিরাপত্তা স্টক সময়সূচী | প্রক্রিয়া নিয়ন্ত্রণ, চূড়ান্ত পরিদর্শন, প্যাকেজিং | ক্রমাগত |
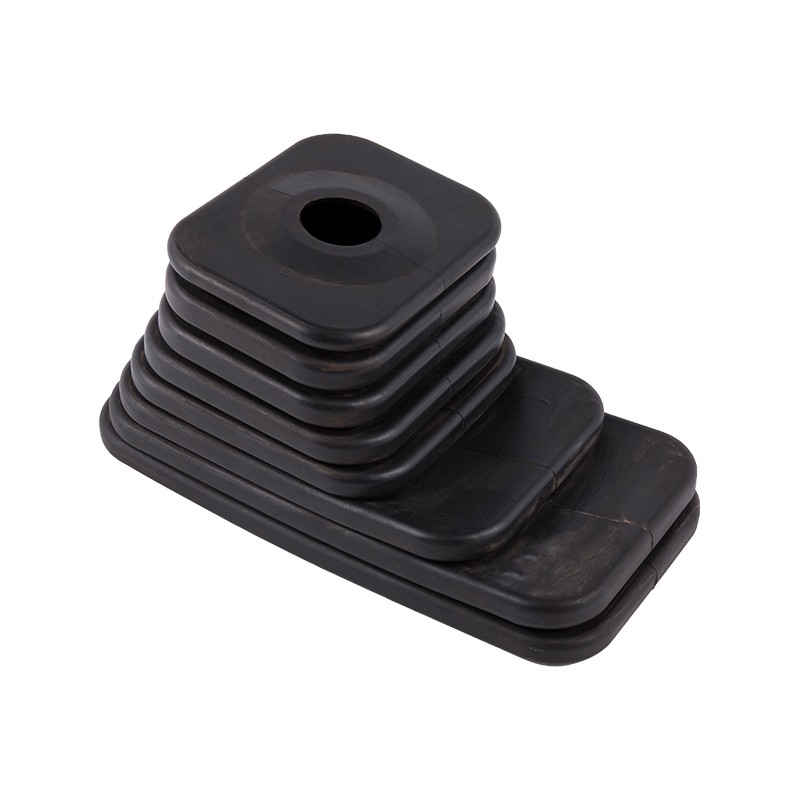
ওভারল্যাপ লক্ষ্য করুন। ডিএফএম পর্যালোচনা সম্পূর্ণ হয় যখন OEM এখনও শুল্ক চক্র চূড়ান্ত করে, এবং সরবরাহকারী সমান্তরালভাবে ট্রায়াল চালালে যৌগিক বৈধতা শেষ হওয়ার আগে ছাঁচ নকশা শুরু হয়। গিয়ার-শিফ্ট বুট বা সাসপেনশন বেলোর মতো ছাঁচে তৈরি কভারের জন্য, প্রথম নিবন্ধটি তৈরি করা একই ছাঁচ পরে সিরিয়াল উত্পাদনের জন্য ব্যবহার করা হয়, তাই অনুমোদনের নমুনাগুলি বাস্তব প্রক্রিয়ার ক্ষমতা প্রতিফলিত করে।
 স্বয়ংচালিত অ্যাপ্লিকেশনের জন্য ইপিডিএম গিয়ার শিফটার বুট বেলো ডাস্ট কভার এই EPDM বেলোগুলি -40°C থেকে 150°C পর্যন্ত তাপমাত্রা প্রতিরোধের সাথে গিয়ার শিফটিং সিস্টেমকে রক্ষা করে। এর নমনীয় নকশা যাত্রী, বাণিজ্যিক এবং অফ-রোড যানবাহনের জন্য উপযুক্ত, প্রথম নিবন্ধের নমুনার জন্য ছাঁচ অনুমোদনের পর্যালোচনা করার সময় এটি প্রাসঙ্গিক করে তোলে। পণ্য দেখুন →
একবার DFM সাইন অফ হয়ে গেলে, টুলিং এ চলে যায় ছাঁচনির্মাণ উত্পাদন লাইন একই সপ্তাহে OEM ছাঁচ ধারণা অনুমোদন করে।
DFM প্রতিক্রিয়ার গতি এবং গুণমান একটি OEM কে বলে যে একটি কাস্টম রাবার প্রস্তুতকারক উন্নয়ন চক্রকে রক্ষা করবে বা এটি ব্যবহার করবে। একজন সক্ষম সরবরাহকারী কংক্রিট ইনপুট সহ তিন থেকে পাঁচ কার্যদিবসের মধ্যে উত্তর দেয়: খসড়া কোণ, বিভাজন লাইন, প্রাচীর-বেধের ভারসাম্য এবং ছাঁচের সংকোচনের মান। EPDM মোটামুটি 1.8 শতাংশ থেকে 2.5 শতাংশের রৈখিক ছাঁচ সংকোচন দেখায়; সিলিকন 3.0 শতাংশ থেকে 3.5 শতাংশে পৌঁছাতে পারে। যদি গহ্বরটি সংকোচনের ক্ষতিপূরণ ছাড়াই কাটা হয়, একটি 50-মিলিমিটার সিলিং ঠোঁট এক মিলিমিটারের বেশি স্থানান্তরিত হতে পারে, যা একটি ফুটো পরীক্ষায় ব্যর্থ হওয়ার জন্য যথেষ্ট।
রাবারে উত্পাদনযোগ্যতার জন্য ডিজাইনের অর্থ হল যে কোনও ইস্পাত কাটার আগে প্রতিটি জ্যামিতিক বৈশিষ্ট্যকে ঢালাই, ভেঙে ফেলা এবং বিবৃত সহনশীলতার মধ্যে পরিমাপ করা যেতে পারে।
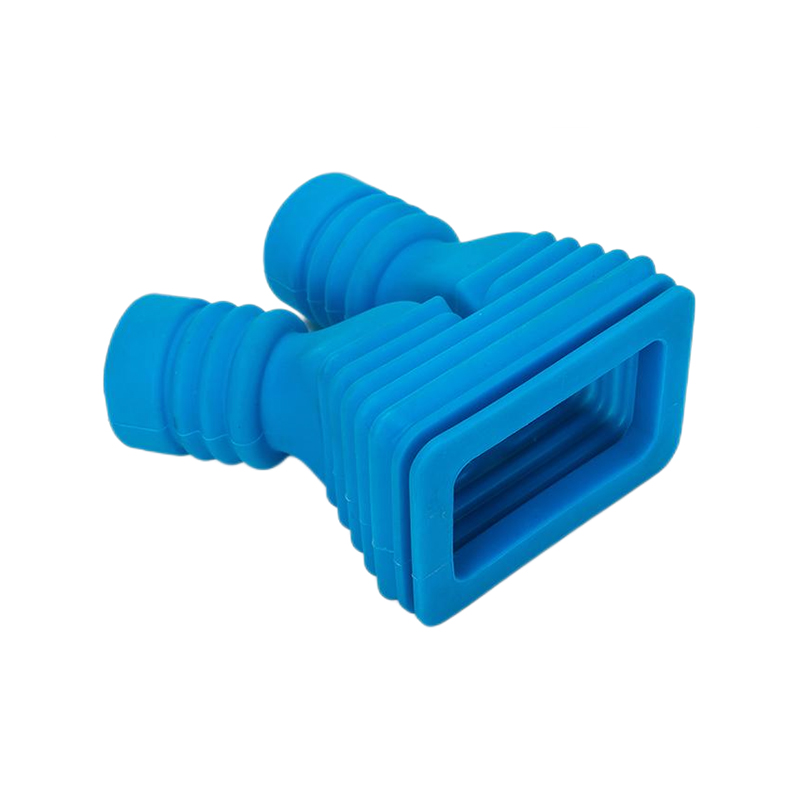
উপাদান নির্বাচন ছাঁচ নকশা, নিরাময় চক্র, এবং ইউনিট মূল্য ঠিক করে, তাই একটি কাস্টম রাবার প্রস্তুতকারকের টুলটি উদ্ধৃত করার আগে যৌগ প্রস্তাব করা উচিত। অঙ্কনটি প্রায়শই একটি জেনেরিক ইলাস্টোমারের নাম দেয়; সরবরাহকারী এটিকে একটি শোর এ কঠোরতা, একটি পরিষেবা উইন্ডো এবং কম্প্রেশন-সেট লক্ষ্যগুলির সাথে একটি নির্দিষ্ট যৌগে রূপান্তরিত করে। EPDM -50°C থেকে 150°C পর্যন্ত ওজোন এবং আবহাওয়াকে প্রতিরোধ করে এবং রেডিয়েটরের পায়ের পাতার মোজাবিশেষ, দরজার সিল এবং বেলোর জন্য উপযুক্ত। সিলিকন বৈদ্যুতিক গ্যাসকেট এবং ক্যাপগুলির জন্য -60°C থেকে 230°C পর্যন্ত নমনীয়তা রাখে। এনবিআর তেল ও জ্বালানি পরিচালনা করে। প্রাকৃতিক রাবার মাউন্ট এবং বাম্পার হিসাবে কম্পন শোষণ করে।
| ইলাস্টোমার | পরিষেবা পরিসীমা | মূল শক্তি | সাধারণ OEM অংশ |
| EPDM | -50°C থেকে 150°C | ওজোন, আবহাওয়া, এবং জল প্রতিরোধের | রেডিয়েটর পায়ের পাতার মোজাবিশেষ, দরজা সীল, bellows |
| সিলিকন | -60°C থেকে 230°C | তাপীয় স্থিতিশীলতা, কম কম্প্রেশন সেট | গ্যাসকেট, ক্যাপ, বৈদ্যুতিক সিলিং |
| এনবিআর | -30°C থেকে 100°C | তেল এবং জ্বালানী প্রতিরোধের | তেল পায়ের পাতার মোজাবিশেষ, জ্বালানী সীল |
| প্রাকৃতিক রাবার | -50°C থেকে 80°C | স্থিতিস্থাপকতা এবং টিয়ার শক্তি | কম্পন মাউন্ট, বাম্পার |
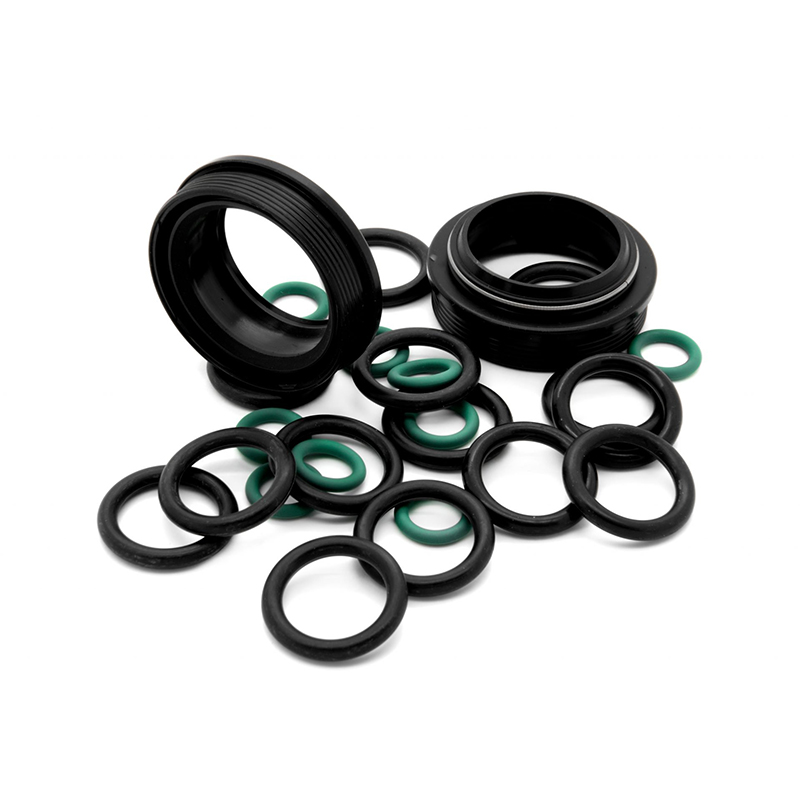
যখন একটি ফ্ল্যাঞ্জ গ্যাসকেট একই জয়েন্টে চাপ এবং তাপ ধরে রাখতে হবে, কম কম্প্রেশন সেট সহ EPDM হল স্বাভাবিক বেসলাইন, এবং পরীক্ষার ল্যাব ছাঁচ অনুমোদনের আগে কম্প্রেশন-সেট এবং ভলিউম-স্ফীত ডেটা সরবরাহ করবে।
 একাধিক ইলাস্টোমার বিকল্পে ফ্ল্যাঞ্জযুক্ত রাবার গ্যাসকেট এবং সিল এই গ্যাসকেট নির্বাচন EPDM, NBR, সিলিকন, FKM, এবং আরও অনেক কিছু কভার করে, তরল এবং চাপ সিলিংয়ের অ্যাপ্লিকেশন সহ। ফ্ল্যাঞ্জ জয়েন্টগুলির জন্য কম্প্রেশন-সেট ডেটা গুরুত্বপূর্ণ, তাই এটি ছাঁচ অনুমোদনের আগে উপাদান যাচাইকরণের প্রসঙ্গে ফিট করে। পণ্য দেখুন →
সমান্তরাল নমুনা, যেখানে ছাঁচ নির্মাণ, উপাদান পরীক্ষা, এবং মাত্রিক পরিদর্শন ওভারল্যাপ, প্রায় 18 সপ্তাহ থেকে প্রায় 10 সপ্তাহ পর্যন্ত OEM বিকাশ চক্রকে সংকুচিত করে। একটি প্রচলিত প্রোগ্রাম ক্রমানুসারে চলে: ছাঁচের জন্য অপেক্ষা করুন, উপাদানের জন্য অপেক্ষা করুন, পরীক্ষার রিপোর্টের জন্য অপেক্ষা করুন। সমান্তরাল নমুনাতে, যৌগিক ব্যাচ মিশ্রিত করার সময় টুল স্টিল কাটা হয়, এবং প্রথম শটগুলি একই সপ্তাহে পরিমাপ করা হয় যখন ছাঁচটি পালিশ করা হয়।
মোট 18 সপ্তাহ থেকে 10 সপ্তাহে নেমে আসে কারণ কোনো পর্যায় শেষ হওয়ার জন্য অপেক্ষা করে না। অবিচ্ছিন্ন প্রোফাইলের জন্য, একই সমান্তরাল যুক্তি তে স্থানান্তরিত হয় রাবার এক্সট্রুশন উত্পাদন লাইন , যেখানে ডাই ট্রায়ালগুলি ছাঁচের ট্রায়ালগুলিকে প্রতিস্থাপন করে৷
একটি কাস্টম রাবার প্রস্তুতকারক শুধুমাত্র তখনই OEM ডেলিভারি রোল অর্জন করে যখন সিরিয়াল প্রোডাকশন একই সহনশীলতা রাখে যা অনুমোদিত নমুনাগুলি দেখিয়েছে। স্কেল-আপ হল যেখানে ছোট সরবরাহকারীরা ব্যর্থ হয়: একটি অংশ যা নমুনা ঘরে পুরোপুরি পরিমাপ করা হয় যখন একই ছাঁচ উত্পাদন চাপে চলে যায়। Tosun 18,000-বর্গ-মিটার বিল্ডিংয়ের ভিতরে 12 জন ছাঁচ ডিজাইন এবং ফর্মুলেশন ইঞ্জিনিয়ার এবং একটি 20-সদস্যের প্রযুক্তিগত পরিদর্শন দল সহ 250 টিরও বেশি কর্মচারীর সাথে এটিকে প্রশমিত করে।
পরিদর্শন দল গেট উপাদান, প্রক্রিয়াধীন অংশ, এবং সমাপ্ত পণ্য, এবং সাইট ল্যাবরেটরি পরীক্ষার অনুরোধ সমর্থন করে OEM গ্রাহকরা সাধারণত তাদের PPAP ভিতরে রাখে। কম্পন মাউন্ট হল সবচেয়ে পরিষ্কার মাল্টি-মেটেরিয়াল কেস: একটি ইস্পাত সন্নিবেশ, একটি রাবার উপাদান, এবং একটি নিরাময়-বন্ডেড ইন্টারফেস এমন একটি উপাদান হয়ে ওঠে যা বারবার লোড চক্র থেকে বেঁচে থাকতে হবে।
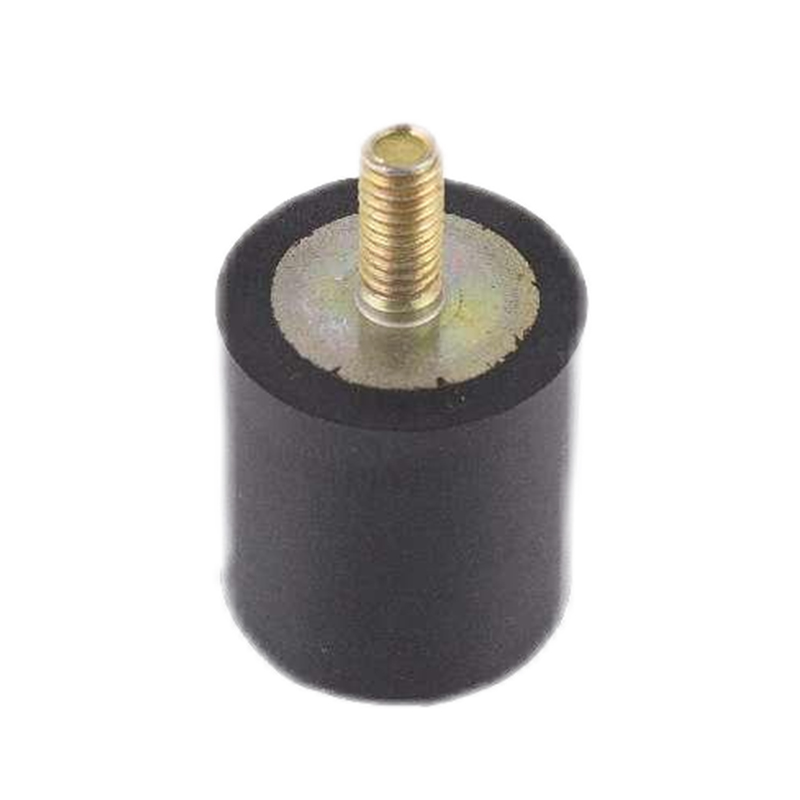
 যানবাহন এবং শিল্প সরঞ্জামের জন্য রাবার কম্পন বিচ্ছিন্নতা মাউন্ট এই মাউন্টগুলি ইঞ্জিন, ক্যাব এবং ট্রান্সমিশন অ্যাপ্লিকেশনগুলির জন্য ইস্পাত সন্নিবেশের সাথে রাবারকে একত্রিত করে, উচ্চ লোড ক্ষমতা এবং কম্পন স্যাঁতসেঁতে অফার করে। তারা PPAP ডকুমেন্টেশন এবং উপাদান সার্টিফিকেশন প্রয়োজনীয়তা প্রাসঙ্গিক মাল্টি-মেটেরিয়াল অংশগুলি চিত্রিত করে। পণ্য দেখুন →
প্রোডাকশন পার্ট অ্যাপ্রুভাল প্রসেস হল ডকুমেন্টেশন প্যাকেজ যা একটি OEM নিশ্চিত করতে ব্যবহার করে যে একটি সরবরাহকারী প্রক্রিয়া অঙ্কন সহনশীলতার মধ্যে ধারাবাহিকভাবে অংশ তৈরি করতে পারে। এটি মাত্রিক প্রতিবেদন, উপাদান শংসাপত্র, এবং ক্ষমতা ডেটা অন্তর্ভুক্ত।
বিতরণ নির্ভরযোগ্যতা উপাদান পরিকল্পনার উপর নির্ভর করে, ভাগ্য নয়। নমুনা রিপোর্ট এবং ব্যাচ পরীক্ষার ফলাফল সহ একটি নিশ্চিত সময়সূচী OEM ক্রেতাকে একটি স্পষ্ট সংকেত দেয় যে লঞ্চের তারিখ সুরক্ষিত।
একটি অঙ্কন আপনার ডেস্ক ছেড়ে যাওয়ার আগে একটি পাঁচ মিনিটের চেকলিস্ট একটি OEM রাবার বিকাশ চক্রের সবচেয়ে সাধারণ বিলম্ব প্রতিরোধ করে।
একটি ঢালাই EPDM বা সিলিকন অংশের জন্য, একটি সাধারণ চক্র 12 থেকে 18 সপ্তাহ। সমান্তরাল নমুনা এবং একটি সমন্বিত টুল শপের সাথে, জ্যামিতি জটিলতা এবং পুনরাবৃত্তি রাউন্ডের সংখ্যার উপর নির্ভর করে, একই অংশ 9 থেকে 11 সপ্তাহের মধ্যে PPAP-এ পৌঁছাতে পারে।
অঙ্কনটিতে কার্যকরী সহনশীলতা, পরিষেবার তাপমাত্রা পরিসীমা, তরল বা মিডিয়া এক্সপোজার, শোর A-তে কঠোরতা, প্রয়োজনীয় সার্টিফিকেশন এবং বার্ষিক আয়তন উল্লেখ করা উচিত। অপারেটিং এনভায়রনমেন্ট যোগ করার ফলে প্রস্তুতকারককে টুলিং শুরু করার আগে সঠিক ইলাস্টোমারের সুপারিশ করতে সাহায্য করে।
একজন দক্ষ প্রস্তুতকারক একটি নিবেদিত পরিদর্শন দল, একটি পরীক্ষা পরীক্ষাগার, প্রক্রিয়াধীন চেক এবং PPAP ডকুমেন্টেশন ব্যবহার করে। উদাহরণস্বরূপ, Tosun 20 জন প্রযুক্তিগত পরিদর্শন কর্মী এবং প্রতিটি ব্যাচের সাথে উপাদান সার্টিফিকেট এবং মাত্রিক প্রতিবেদন জারি করার জন্য একটি অন-সাইট ল্যাব পরিচালনা করে।
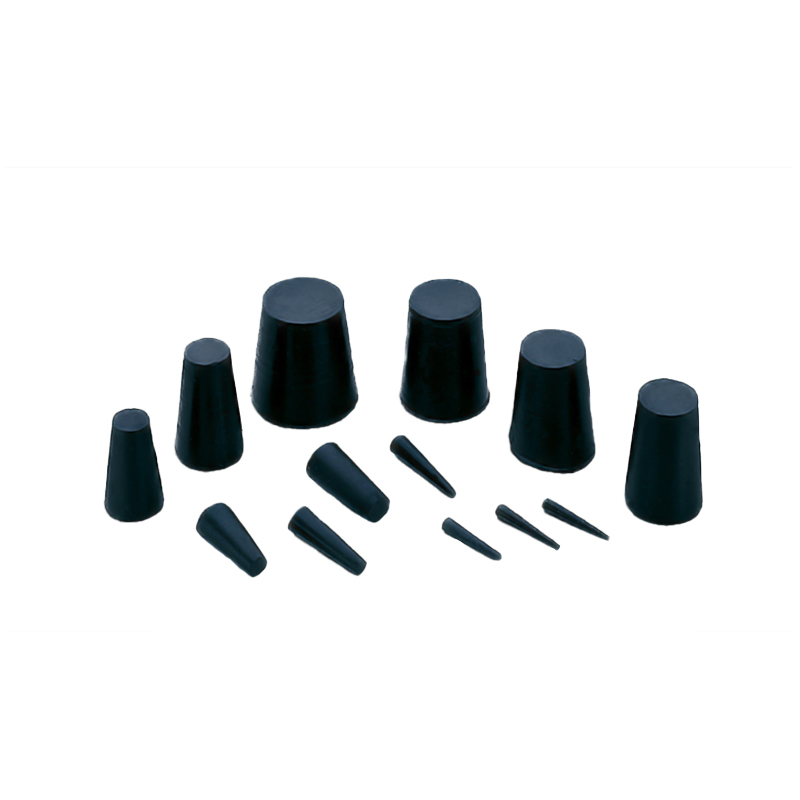
ঢালাই করা অংশগুলি বন্ধ গহ্বর এবং স্যুট বেলো, গ্যাসকেট, প্লাগ এবং বন্ডেড মাউন্ট ব্যবহার করে; এক্সট্রুড অংশগুলি একটি ডাই এর মধ্য দিয়ে সঞ্চালিত হয় যাতে আবহাওয়া স্ট্রিপ এবং চ্যানেল সিলের মতো অবিচ্ছিন্ন প্রোফাইল তৈরি হয়। পছন্দটি টুলিং টাইম, স্যাম্পলিং লজিক এবং আপনি যে DFM ফিডব্যাক পাবেন তা পরিবর্তন করে।
পণ্য কেন্দ্র
বন্ডিং সন্নিবেশ করতে রাবার এক্সট্রুড রাবার পণ্য রাবার পায়ের পাতার মোজাবিশেষ কাস্টম ছাঁচযুক্ত পণ্যদ্রুত লিঙ্ক
আমাদের সাথে যোগাযোগ করুন
কপিরাইট ©
জিয়াক্সিং তোসুন রাবার অ্যান্ড প্লাস্টিক কোং, লিমিটেড
সমস্ত অধিকার সংরক্ষিত।
কাস্টম রাবার এবং প্লাস্টিক পণ্য কারখানা