শিল্প সংবাদ
বাড়ি / খবর / শিল্প সংবাদ / কাস্টম রাবার এক্সট্রুশন বনাম ছাঁচনির্মাণ: মূল পার্থক্য এবং কীভাবে সিদ্ধান্ত নেওয়া যায়


2026-10-05
একজন প্রকিউরমেন্ট ইঞ্জিনিয়ার একটি EPDM সিলিং প্রোফাইলের জন্য একটি RFQ পাঠান এবং দুটি ভিন্ন উদ্ধৃতি পান: একটি এক্সট্রুডার থেকে, একটি মোল্ডার থেকে। এক্সট্রুড সংস্করণটির দাম প্রতি মিটারে কম, তবে এটি প্রতিটি প্রান্তে 90-ডিগ্রি বাঁক গঠন করতে পারে না। ঢালাই সংস্করণ সহজে বাঁক পরিচালনা করে, তবুও এটি একটি টুলিং চার্জ কয়েকগুণ বেশি বহন করে। এটি কাস্টম রাবার এক্সট্রুশন বনাম ছাঁচনির্মাণের বাস্তব বাস্তবতা: দুটি প্রক্রিয়া যা একই যৌগ থেকে শুরু হয় তবে জ্যামিতি, খরচ, সহনশীলতা এবং সীসা সময়ের মধ্যে সম্পূর্ণভাবে বিবর্তিত হয়।
মূল সংজ্ঞা
রাবার এক্সট্রুশন হল একটি ক্রমাগত প্রোফাইল তৈরির প্রক্রিয়া: অপরিশোধিত রাবার একটি ডাই ওপেনিং এর মাধ্যমে জোর করে চাপানো হয় এবং ক্রস-সেকশনটি পুরো দৈর্ঘ্য বরাবর একই থাকে। রাবার ছাঁচনির্মাণ একটি গহ্বর-ভিত্তিক ব্যাচ প্রক্রিয়া: প্রতিটি অংশ তাপ এবং চাপের অধীনে একটি বন্ধ টুলের ভিতরে স্বাধীনভাবে গঠিত হয়।
যখনই অংশটির একটি ত্রিমাত্রিক রূপ থাকে যা ডাইয়ের মাধ্যমে আঁকা যায় না তখনই ছাঁচনির্মাণ সঠিক পছন্দ; যখনই অংশটি দীর্ঘ, ধ্রুব-প্রোফাইল সীল, প্রান্ত ছাঁটা, বা পায়ের পাতার মোজাবিশেষ হয় তখনই এক্সট্রুশন সঠিক পছন্দ।
কম্প্রেশন ছাঁচনির্মাণে, যৌগের একটি পূর্ব-গঠিত ফাঁকা খোলা গহ্বরে বসে, প্রেস বন্ধ হয়ে যায়, তাপ রাবারকে নিরাময় করে এবং বিভাজন রেখা বরাবর ফ্ল্যাশ গঠন করে। স্থানান্তর এবং ইনজেকশন ছাঁচনির্মাণ একই গহ্বর নীতি অনুসরণ করে কিন্তু যৌগটি কীভাবে টুলে প্রবেশ করে তার মধ্যে পার্থক্য। এক্সট্রুশন, বিপরীতে, একটি আকৃতির ছিদ্র দিয়ে একটি অবিচ্ছিন্ন ফালা ধাক্কা দিতে একটি স্ক্রু বা রাম ব্যবহার করে; প্রোফাইলটি তারপর লম্বায় কাটার আগে একটি গরম-বাতাস ওভেন, একটি লবণ স্নান, বা একটি অটোক্লেভে নিরাময় করা হয়।
সিদ্ধান্ত অংশ অঙ্কন দিয়ে শুরু হয়, উপাদান নয়. উভয় রুট ইপিডিএম, সিলিকন, প্রাকৃতিক রাবার এবং বেশিরভাগ সিন্থেটিক যৌগ গ্রহণ করে। যা প্রক্রিয়াটিকে ঠিক করে তা হল জ্যামিতি ক্রমাগত এবং প্রিজম্যাটিক বা বিচ্ছিন্ন এবং ত্রিমাত্রিক কিনা।
যদি একটি অংশের দুই মিটারের জন্য একটি অভিন্ন ক্রস-সেকশনের প্রয়োজন হয়, তবে এক্সট্রুশনই একমাত্র লাভজনক প্রক্রিয়া; যদি এটির আন্ডারকাট, স্টেপড ব্যাস, বস, বা ঢালাই-ইন সন্নিবেশের প্রয়োজন হয়, তাহলে ছাঁচনির্মাণ প্রয়োজন।
এক্সট্রুশন একটি নির্দিষ্ট ক্রস-সেকশনের সীমাহীন দৈর্ঘ্য তৈরি করে। প্রোফাইল শক্ত, ফাঁপা, বা দ্বিতীয় উপাদানের সাথে সহ-বহির্ভূত হতে পারে, তবে আকৃতি দৈর্ঘ্য বরাবর পরিবর্তিত হতে পারে না। ছাঁচনির্মাণ প্রতিটি চক্রে একটি বন্ধ ত্রিমাত্রিক গহ্বর পুনরুত্পাদন করে, তাই অভ্যন্তরীণ থ্রেড, মাউন্টিং ফ্ল্যাঞ্জ এবং ফ্যাব্রিক-রিইনফোর্সড ডায়াফ্রামের মতো বৈশিষ্ট্যগুলি সম্ভব হয়। নীচের চার্টটি পাঁচটি প্রকৌশল বৈশিষ্ট্য জুড়ে দুটি প্রক্রিয়ার তুলনা করে।
প্রক্রিয়া ক্ষমতা তুলনা, 0-10 স্কেল
উচ্চতর প্রতিটি বৈশিষ্ট্যের উপর ভাল. স্কোর হল সাধারণ কাস্টম রাবার প্রকল্পের জন্য দিকনির্দেশক তুলনা।
থাম্বের একটি নির্ভরযোগ্য নিয়ম: যদি ক্রস-সেকশনটি 300 মিমি-এর বেশি সময় ধরে অভিন্ন থাকে, তবে এক্সট্রুশন প্রায় সবসময়ই খরচে জয়ী হয়। যদি আকৃতি তার দৈর্ঘ্য বরাবর পরিবর্তিত হয়, ছাঁচনির্মাণ একমাত্র পথ।
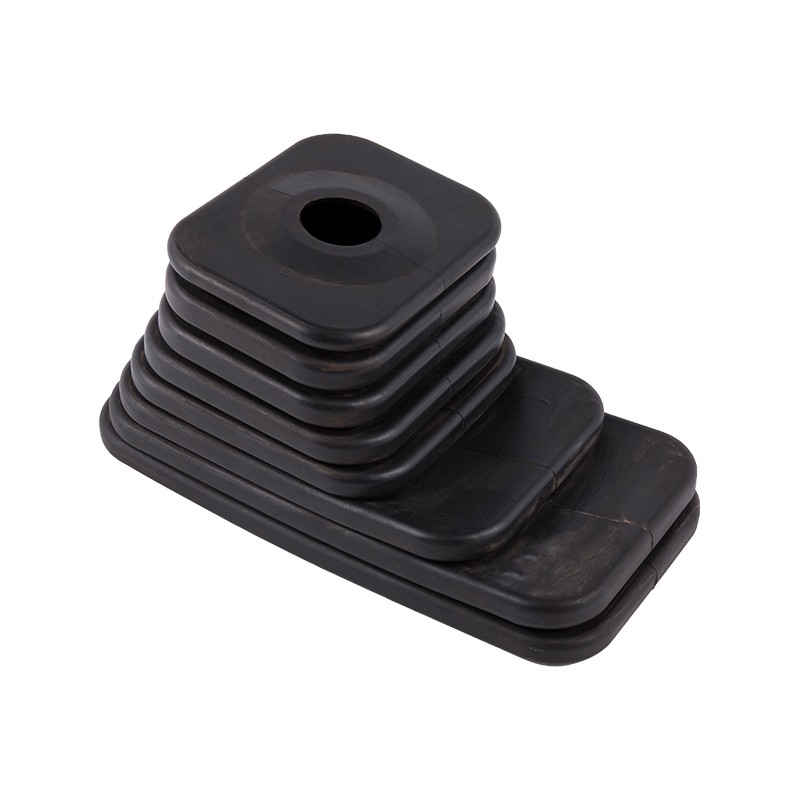
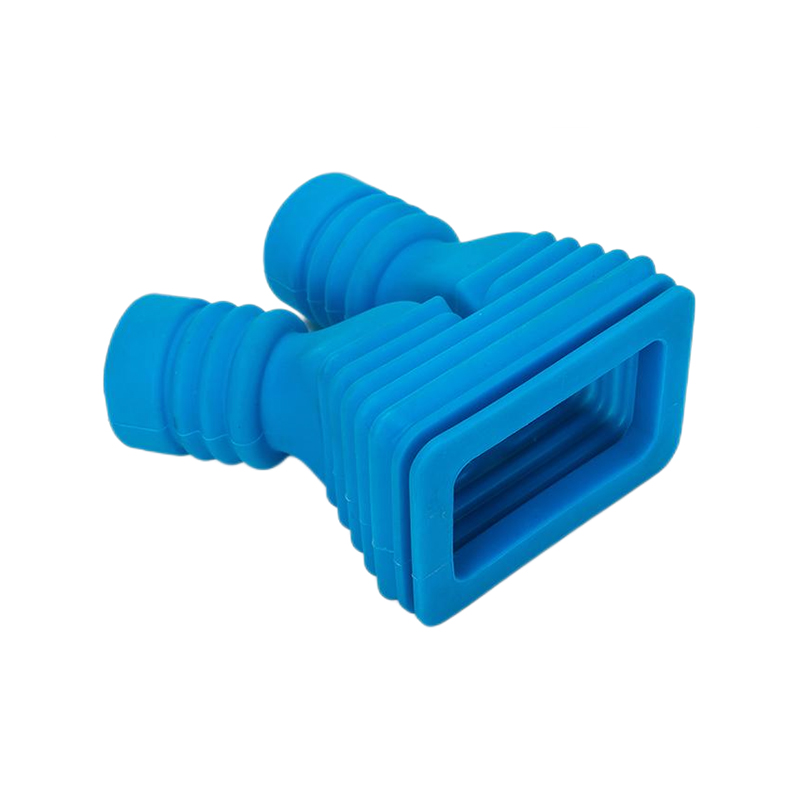
গিয়ার-শিফ্ট ডাস্ট কভার হিসাবে ব্যবহৃত একটি রাবারের বেলো নিন: এর আবর্তনগুলি অক্ষ বরাবর ব্যাস পরিবর্তন করে, তাই কোনও সোজা ডাই এটি তৈরি করতে পারে না। এই অংশটি একটি দুই-অংশের গহ্বরে ঢালাই করা হয় এবং একই যুক্তি তারের গ্রোমেট, ক্যাপ এবং কম্পন মাউন্টের ক্ষেত্রে প্রযোজ্য।
 EPDM রাবার গিয়ার শিফটার বুট বেলো ডাস্ট কভার এই EPDM বেলোগুলি বিভিন্ন ব্যাসের সাথে গিয়ার-শিফ্ট ডাস্ট কভারের জন্য উপযুক্ত, জটিল আকারের জন্য ঢালাই যা এক্সট্রুশন উত্পাদন করতে পারে না। এটি স্বয়ংচালিত ব্যবহারের জন্য প্রমাণিত আবহাওয়া এবং ওজোন প্রতিরোধের প্রস্তাব দেয়। পণ্য দেখুন →
এক্সট্রুশন ডাইস একটি মাল্টি-ক্যাভিটি কম্প্রেশন ছাঁচের একটি ভগ্নাংশ খরচ করে, কিন্তু প্রতি-অংশ খরচ বক্ররেখা ভলিউম আরোহণের সাথে সাথে ক্রস হয়ে যায় এবং ছাঁচ করা টুলটি পরিমার্জিত হয়।
একটি কঠিন বা ফাঁপা প্রোফাইলের জন্য একটি সাধারণ এক্সট্রুশন ডাই সাধারণত শত শত ডলারে ল্যান্ড করে, যখন গহ্বর সন্নিবেশ সহ একটি উত্পাদন সংকোচন বা স্থানান্তর ছাঁচ সাধারণত হাজার হাজারে চলে। এক্সট্রুশনও দ্রুত উৎপাদন শুরু করে কারণ ডাই ট্রাইআউট মোল্ড স্যাম্পলিংয়ের চেয়ে ছোট। একবার একটি ঢালাই করা টুল স্থির অবস্থায় পৌঁছালে, তবে, প্রতি নিরাময় এক থেকে পাঁচ মিনিটের সাইকেল সময় মাঝারি আকারের অংশগুলির জন্য সাধারণ, এবং মাল্টি-ক্যাভিটি টুলগুলি প্রতি চক্রের আউটপুটকে গুণ করে। প্রতি বছর মোটামুটি 50,000 যন্ত্রাংশের উপরে, ছাঁচনির্মাণ তাই জ্যামিতিকভাবে জটিল অংশগুলিতে কম ইউনিট খরচ সরবরাহ করতে পারে।
গহ্বর গণনার উপর নির্ভর করে একই অংশ ক্রসওভারের উভয় পাশে অবতরণ করতে পারে। একটি চার-গহ্বর ছাঁচ প্রতি চক্রের চারটি অংশে টুলিং খরচকে ভাগ করে, যা একটি একক-গহ্বর টুলের তুলনায় ব্রেক-ইভেন পয়েন্টকে নিচে টেনে আনে। এই রেঞ্জগুলি একটি নির্দিষ্ট মূল্য তালিকার পরিবর্তে সাধারণ প্রকল্পের উদ্ধৃতি থেকে আসে; প্রোফাইল আকার, গহ্বর গণনা, এবং যৌগ সহ সঠিক সংখ্যা স্থানান্তরিত হয়। যেটি গুরুত্বপূর্ণ তা হল খরচ বক্ররেখার আকৃতি, যেখানে এটি অতিক্রম করে তা সুনির্দিষ্ট বিন্দু নয়।
মোল্ড করা অংশগুলি সমালোচনামূলক সিলিং মুখের উপর কঠোর নিয়ন্ত্রণ রাখে কারণ গহ্বর প্রতিটি পৃষ্ঠকে ঠিক করে, যখন বহির্ভূত প্রোফাইলগুলির ক্রস-সেকশন সহনশীলতা কম থাকে এবং প্রক্রিয়া চলাকালীন সন্নিবেশগুলি ক্যাপচার করতে পারে না।
| বৈশিষ্ট্য | এক্সট্রুশন | ছাঁচনির্মাণ |
| ক্রস-সেকশন সহনশীলতা | /- 0.3-0.8 মিমি সাধারণ | /- 0.1-0.3 মিমি ক্রিটিক্যাল ডিমসের উপর |
| কাটা দৈর্ঘ্য সহনশীলতা | /- 1-2 মিমি | অংশ উচ্চতা গহ্বর দ্বারা স্থির |
| ধাতু বা প্লাস্টিকের সন্নিবেশ | ইন লাইন সম্ভব নয় | নিরাময়ের সময় বন্ধন |
| আন্ডারকাট এবং সাইড অ্যাকশন | সম্ভব নয় | স্লাইড বা কোলাপসিবল কোরের সাথে সম্ভব |
| সারফেস টেক্সচার | ডাই-ড্রন ফিনিস | গহ্বর-নিয়ন্ত্রিত, টেক্সচার করা যেতে পারে |
একটি বাণিজ্যিক-গাড়ির দরজার সিলের জন্য, এক্সট্রুড বাল্ব প্রোফাইল কম খরচে ধ্রুবক ক্রস-সেকশন প্রদান করে, যখন ঢালাই করা কোণার অংশটি এমন টাইট ব্যাসার্ধ তৈরি করে যা একটি সোজা ডাই করতে পারে না। বেশিরভাগ স্বয়ংচালিত আবহাওয়া-স্ট্রিপিং সিস্টেম উভয়ই ব্যবহার করে।
কঠোরতা ভারসাম্য পরিবর্তন করে। 30 শোর A-এর নীচের খুব নরম যৌগগুলি ছাঁচনির্মাণে নিয়ন্ত্রণ করা সহজ কারণ গহ্বর নিরাময়ের সময় পৃষ্ঠকে সমর্থন করে; ভলকানাইজেশনের আগে বিকৃতি এড়াতে খুব নরম প্রোফাইল এক্সট্রুড করার জন্য সাবধানে হ্যান্ডলিং প্রয়োজন।
সহনশীলতার গল্প ছাঁচনির্মাণের জন্য একটি সহজ জয় নয়। ড্রয়ের দিক বরাবর এক্সট্রুশন চমৎকার সামঞ্জস্য ধারণ করে এবং প্রায়শই লম্বা সোজা সিলিং রানের জন্য পছন্দ করা হয়, যেখানে ঢালাই করা অংশগুলিকে বিভক্ত করা ফুটো পথ তৈরি করবে। Tosun এর উপর এক্সট্রুশন উত্পাদন লাইন , প্রোফাইলগুলি ক্রমাগত ভালকানাইজ করা হয় এবং তারপরে গ্রাহকের দৈর্ঘ্যে কাটা হয়, যা মিলিমিটারের পরিবর্তে মিটারে পরিমাপ করা অংশগুলির জন্য অর্থনীতিকে আকর্ষণীয় রাখে।
সঠিক প্রক্রিয়াটি চারটি সীমাবদ্ধতার দ্বারা সেট করা হয়েছে: প্রয়োজনীয় জ্যামিতি, বার্ষিক আয়তন, মাত্রিক সহনশীলতা, এবং সন্নিবেশ বা বহু-বস্তুর বিভাগ প্রয়োজন কিনা।
বেশিরভাগ ভুল প্রক্রিয়া পছন্দ জ্যামিতি প্রথম এবং দ্বিতীয় ভলিউম মূল্য নির্ধারণ থেকে আসে। সেই আদেশটি উল্টে দিন, এবং সিদ্ধান্তটি আরও পরিষ্কার হয়ে যায়।
একটি ছোট গ্রোমেটের জন্য যা একটি শীট-ধাতু প্যানেলের মধ্য দিয়ে যাওয়া একটি তারকে সিল করে, জ্যামিতি ছোট, প্রাচীরটি পাতলা এবং অংশের সংখ্যা প্রায়শই বেশি। এই সংমিশ্রণটি ছাঁচনির্মাণের দিকে নির্দেশ করে, একটি মাল্টি-ক্যাভিটি টুলের সাথে দ্রুত বর্জন করা হয়। একটি মিটার-লম্বা চ্যানেলের জন্য যা একটি জানালার কাচ ধরে রাখে, এক্সট্রুশন হল একমাত্র বুদ্ধিমান রুট।
 কেবল এবং তারের সুরক্ষার জন্য কাস্টমাইজযোগ্য রাবার গ্রোমেট একটি ছাঁচযুক্ত গ্রোমেট প্যানেলের মধ্য দিয়ে যাওয়া তারগুলিকে রক্ষা করে এবং উচ্চ-ভলিউম উত্পাদনের জন্য আদর্শ। সামঞ্জস্যযোগ্য কঠোরতা এবং একাধিক আকার সহ EPDM, NBR, CR, বা NR-এ উপলব্ধ। পণ্য দেখুন →
সবচেয়ে সাশ্রয়ী কাস্টম রাবার উপাদানটি প্রায়শই একটি এক্সট্রুড ধ্রুবক অংশকে ঢালাই করা কোণ, প্রান্ত, বা বন্ধনযুক্ত সন্নিবেশের সাথে একত্রিত করে, যার অর্থ নির্মাতার উভয় প্রক্রিয়াই ইন-হাউস চালানো উচিত।
Jiaxing Tosun Rubber & Plastic Co., Ltd. একটি সাইটে 12 জন ছাঁচ ডিজাইন এবং ফর্মুলেশন ইঞ্জিনিয়ার এবং একটি 20-ব্যক্তির প্রযুক্তিগত পরিদর্শন দল সহ উপাদান মিশ্রন, পায়ের পাতার মোজাবিশেষ প্রস্তুতি, ছাঁচনির্মাণ এবং এক্সট্রুশন পরিচালনা করে। এই সংমিশ্রণটি গুরুত্বপূর্ণ কারণ একটি হাইব্রিড অংশ, যেমন কুল্যান্টের পায়ের পাতার মোজাবিশেষ একটি এক্সট্রুড স্ট্রেইট রানের উপর ঢালাই করা কনুই সহ, সহনশীলতা এবং ডেলিভারির জন্য একজন ইঞ্জিনিয়ারিং মালিকের প্রয়োজন, দুটি সরবরাহকারী একটি আঠালো জয়েন্ট নিয়ে আলোচনার জন্য নয়।
সাধারণ হাইব্রিড উদাহরণ অন্তর্ভুক্ত:
যখন একটি একক সরবরাহকারী এক্সট্রুশন ডাই এবং কম্প্রেশন ছাঁচ উভয়ই নিয়ন্ত্রণ করে, তখন প্রক্রিয়াগুলির মধ্যে রূপান্তরটি অঙ্কন বোর্ডে ডিজাইন করা হয়, সমাবেশ লাইনে প্যাচ করা হয় না। ঢালাই-থেকে-এক্সট্রুডেড স্প্লাইসগুলি মুক্তির আগে সম্পূর্ণ সমাবেশ হিসাবে পরীক্ষা করা হয়।
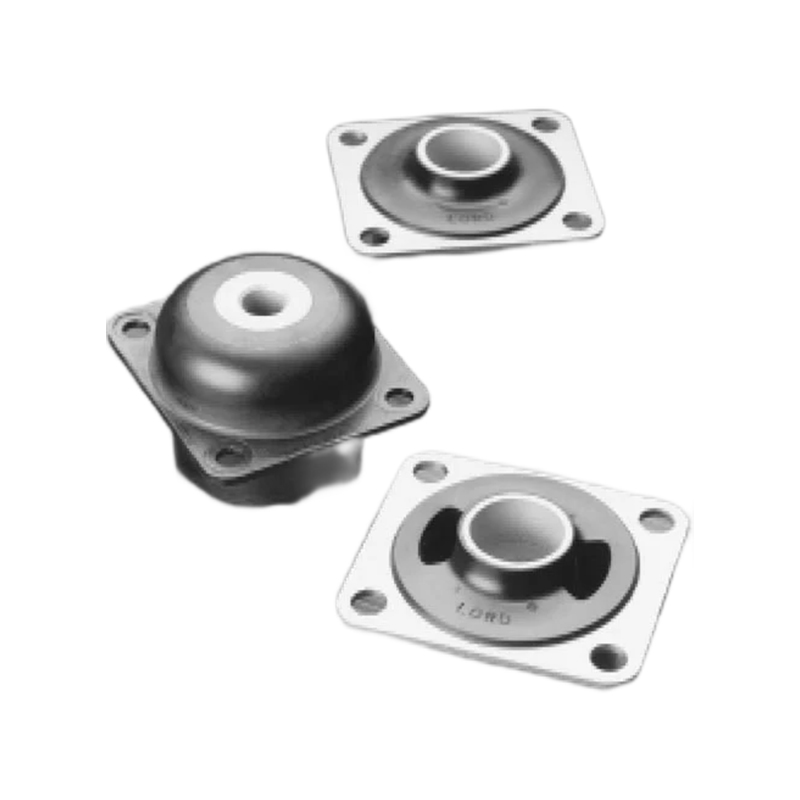
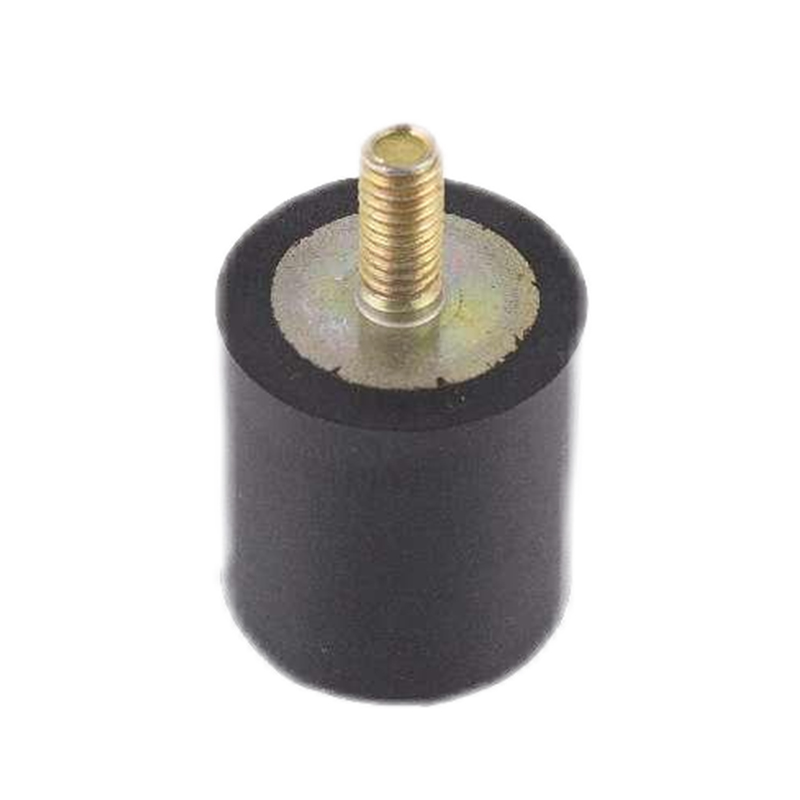
এখানেও বন্ডিং দক্ষতা ছবিতে প্রবেশ করে। একটি ছাঁচযুক্ত রাবার থেকে ধাতু মাউন্ট যা কম্পন শোষণ করে এমন একটি সন্নিবেশ বহন করে যা নিরাময়ের সময় অবশ্যই সারিবদ্ধ থাকতে হবে; একটি extruded আবহাওয়া সীল এ সব কোন সন্নিবেশ বহন করে. সন্নিবেশটি কোথায় যায় তা বোঝা সাধারণত কোম্পানির উপর কোন ছাঁচনির্মাণ বৈকল্পিক ব্যবহার করা হবে তা নির্ধারণ করে ছাঁচনির্মাণ উত্পাদন লাইন .
 বিভিন্ন ইলাস্টোমারে এক্সট্রুডেড উইন্ডো এবং ডোর গ্যাসকেট সিল এই এক্সট্রুড সিলগুলি পরিবহন, নির্মাণ এবং সামুদ্রিক সেক্টর জুড়ে দরজা এবং জানালার জন্য আবহাওয়ারোধী প্রদান করে। কাস্টমাইজযোগ্য রং সহ EPDM, CR, সিলিকন বা FKM থেকে বেছে নিন। পণ্য দেখুন →
না। এক্সট্রুশন একটি অবিচ্ছিন্ন প্রোফাইল গঠন করে এবং ডাইয়ের ভিতরে একটি সন্নিবেশ স্থাপন করতে পারে না। সন্নিবেশগুলি হয় নিরাময় চক্রের সময় ঢালাই করা হয় বা একটি মাধ্যমিক অপারেশনে পরে বন্ধন করা হয়।
ছাঁচনির্মাণ সাধারণত সমালোচনামূলক ত্রিমাত্রিক বৈশিষ্ট্যগুলিতে কঠোর সহনশীলতা অর্জন করে, গহ্বর-নিয়ন্ত্রিত মাত্রাগুলিতে /- 0.1-0.3 মিমি সাধারণ। এক্সট্রুশন ড্রয়ের দিক থেকে সুনির্দিষ্ট ক্রস-সেকশন জ্যামিতি ধারণ করে তবে এটির প্রোফাইল সহনশীলতা কম থাকে, সাধারণত /- 0.3-0.8 মিমি।
না। এক্সট্রুশনের টুলিং এন্ট্রি খরচ কম, কিন্তু ছাঁচনির্মাণ উচ্চ আয়তনে প্রতি অংশে সস্তা হয়ে উঠতে পারে কারণ মাল্টি-ক্যাভিটি টুলস প্রতি চক্রের বেশ কয়েকটি অংশ নিরাময় করে এবং জটিল জ্যামিতিতে সেকেন্ডারি যোগদানের ধাপগুলি দূর করে।
হ্যাঁ। সরবরাহকারীরা যে উভয় প্রক্রিয়া চালায়, যেমন জিয়াক্সিং টোসুন রাবার অ্যান্ড প্লাস্টিক কোং, লিমিটেড, একটি গুণমান ব্যবস্থার অধীনে এক্সট্রুডেড বিভাগ এবং ছাঁচযুক্ত বিবরণ সহ হাইব্রিড সমাবেশগুলি ডিজাইন করতে পারে, যা সহনশীলতা, পরীক্ষা এবং বিতরণকে সহজ করে।
দ্রুত উত্তর: দীর্ঘ ধ্রুবক প্রোফাইলের জন্য এক্সট্রুশন, জটিল 3D অংশগুলির জন্য ছাঁচনির্মাণ, এবং একটি হাইব্রিড পদ্ধতি যখন উভয় বৈশিষ্ট্য এক সমাবেশে উপস্থিত হয়৷
পণ্য কেন্দ্র
বন্ডিং সন্নিবেশ করতে রাবার এক্সট্রুড রাবার পণ্য রাবার পায়ের পাতার মোজাবিশেষ কাস্টম ছাঁচযুক্ত পণ্যদ্রুত লিঙ্ক
আমাদের সাথে যোগাযোগ করুন
কপিরাইট ©
জিয়াক্সিং তোসুন রাবার অ্যান্ড প্লাস্টিক কোং, লিমিটেড
সমস্ত অধিকার সংরক্ষিত।
কাস্টম রাবার এবং প্লাস্টিক পণ্য কারখানা